CNC iş milinde rulman arızası — spektrum ne zaman konuşmaya başlar?
Bir CNC iş milindeki rulman kusuru, iş parçasında iz bırakmadan haftalar önce titreşim spektrumunda görünür. Bu yazıda o imzanın nerede oluştuğunu, neden standart bir titreşim probunun onu çözemediğini ve VibroPro Sense ile nasıl yakalandığını adım adım ele alıyoruz.
Venu ElectronicsYayın tarihi:
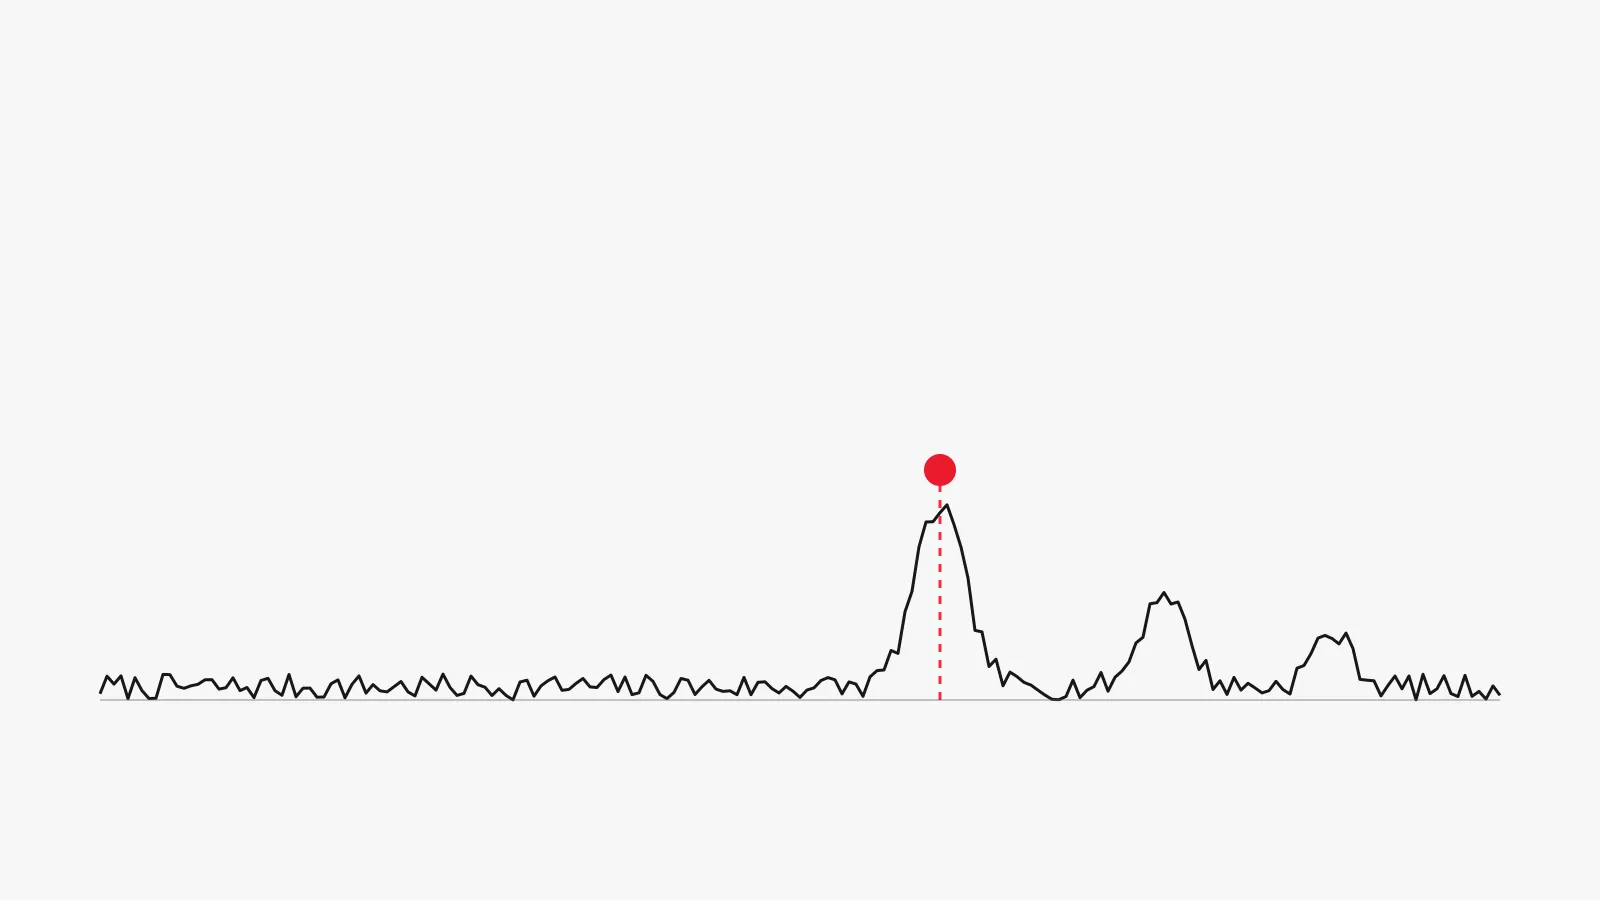
Bir CNC tezgâhında iş milinin bozulduğu genellikle iki şekilde anlaşılır: ya iş parçasının yüzey kalitesi düşer, ya da operatör sesin değiştiğini fark eder. Her iki durumda da arıza belirli bir olgunluğa ulaşmıştır.
Oysa aynı kusur, ölçülebilir bir sinyal olarak çok daha erken bir evrede mevcuttur.
Kusur imzası nerede oluşur?
Bir rulmanın iç bileziğinde, dış bileziğinde veya bilyalarında oluşan mikro çukurcuklar (spalling), her temas anında kısa süreli bir darbe üretir. Bu darbeler rulmanın geometrisine ve mil devrine bağlı, belirli frekanslarda tekrarlanır — dış bilezik geçiş frekansı (BPFO), iç bilezik geçiş frekansı (BPFI), bilya dönüş frekansı (BSF) ve kafes frekansı (FTF).
Kritik nokta şudur: bu darbeler yapının doğal rezonanslarını uyarır ve enerji, temel kusur frekansının çok üzerindeki bir bantta zarf (envelope) modülasyonu olarak görünür. Kusur erken evredeyken toplam titreşim seviyesi (RMS) neredeyse hiç değişmez — değişen şey, spektrumun üst bandındaki bu ince yapıdır.
1,6 kHz sınırı neden problem?
24.000 dev/dak dönen bir iş milinde temel devir frekansı 400 Hz’dir. Rulman kusur frekansları bunun katlarıdır ve zarf analizinin baktığı rezonans bandı tipik olarak birkaç kilohertz mertebesindedir.
Standart endüstriyel ivmeölçerlerin yaygın bandı olan DC – 1,6 kHz, bu uygulamada teşhis bilgisinin bulunduğu bölgeyi kapsamaz. Prob doğru çalışır, veri toplar, hatta bir eğilim bile gösterir — ancak aradığınız imza ölçüm bandının dışındadır.
VibroPro Sense (VIB-201) bu nedenle DC – 6,3 kHz düz tepki ile tasarlanmıştır. Ham örnekleme eksen başına 26,667 kHz’dir ve analiz zinciri bunu kesintisiz 4096 Hz’e indirger; eksen başına saniyede 4096 noktalı FFT üretilir.
Boşluksuz örnekleme neden önemli?
Rulman darbeleri kısa sürelidir. Örnekleme akışında bir boşluk varsa, bir darbe grubunun tamamen kaçırılması mümkündür. VibroPro Sense veri toplamayı ping-pong DMA ile yapar: bir tampon işlenirken diğeri dolar, bu nedenle örnekleme akışında boşluk oluşmaz.
Eşik değil, sapma
Değişken devirli bir tezgâhta sabit frekans bandına bakan bir alarm kuralı güvenilir çalışmaz — devir değiştiğinde kusur frekansları da kayar.
Cortex bu problemi farklı ele alır. Her prob, monte edildiği ekipmanın referans imzasını devreye alma sürecinde öğrenir. Sağlık skoru, bu imzadan sapma üzerinden hesaplanır. Sonuç olarak farklı devir ve yük karakteristiğine sahip makinelerde tek tek eşik tanımı yapılması gerekmez ve normal çalışma rejimindeki bir tezgâh yüksek skor üretmez.
Sahada ne değişir?
Erken uyarının pratik karşılığı, rulman değişiminin plansız bir duruş yerine planlı bir bakım penceresine alınabilmesidir. Bir iş mili rulmanının programlı değişimi saatlerle ölçülen bir iştir; aynı rulmanın çalışırken sıkışması ise mil, yatak ve bazen tezgâh kızağı hasarına dönüşebilir.
Sıkça sorulan sorular
Rulman arıza frekansı neden makine devrine bağlı değişir?
Rulman kusur frekansları (BPFO, BPFI, BSF, FTF) doğrudan mil devrinin katları olarak ortaya çıkar; devir değiştiğinde bu frekanslar da kayar. Bu nedenle sabit bir frekans bandına bakan bir alarm kuralı, değişken devirli bir makinede güvenilir çalışmaz. Cortex bunun yerine ekipmanın kendi referans imzasından sapmayı ölçer.
Neden 1,6 kHz bant genişliği CNC iş milleri için yetersiz?
Erken evre rulman kusurları, dişli kavrama harmonikleri ve takım aşınması imzaları tipik olarak kilohertz mertebesinin üst bandında ortaya çıkar. 24.000 dev/dak çalışan bir iş milinde temel devir frekansı zaten 400 Hz'dir; kusur harmonikleri ve zarf bileşenleri hızla 1,6 kHz'in üzerine çıkar.
Ham veriyi kaydedip sonradan analiz etmek daha iyi olmaz mı?
Sürekli ham veri kaydı, 32 düğümlük bir saha hattında taşınamayacak kadar geniş bant gerektirir ve depolama maliyeti üretir. VibroPro Sense bunun yerine spektral dönüşümü prob üzerinde yapar ve saniyede bir tam spektrum üretir — teşhis bilgisi korunur, hat yükü sabit kalır.
- CNC
- rulman
- spektral analiz
- iş mili